发动机飞轮齿圈是发动机起动系统中的关键传动部件,安装在飞轮外缘,其内部齿形与起动机齿轮直接啮合,决定了发动机起动的可靠性与运转的平稳性。由于齿圈在工作中要反复承受冲击载荷、高温环境与长期交变应力,因此对材料纯净度、组织致密性和齿形精度都有极高要求。锻造成型的飞轮齿圈因金属流线完整、内部缺陷少、综合力学性能优异,被主机厂与维修市场公认为首选工艺。

山东锦正锻造有限公司(简称锦正锻造)位于山东聊城,是专业生产发动机飞轮齿圈环锻件、锻造件、锻打件的较好企业。公司深耕锻造领域多年,拥有成熟的锻造生产线以及完善的热处理与机加工配套能力,产品广泛应用于各类柴油机、汽油机飞轮总成以及农机、工程机械、发电机组等领域,以稳定的品质和准时的交付赢得了众多客户的长期认可。
发动机飞轮齿圈环锻件:环锻件是飞轮齿圈最主流的坯料形态。锦正锻造采用精细碾环与模锻相结合的工艺,选用45钢、40Cr等良好齿轮钢,经加热、制坯、碾环扩孔、探伤检测等工序成型。环锻件内部晶粒细化、金属流线沿圆周均匀分布,抗疲劳性能突出;齿面经高频淬火处理后硬度达标、耐磨性强,可有助于齿圈在与起动机齿轮长期啮合过程中不易崩齿、不发生早期磨损。
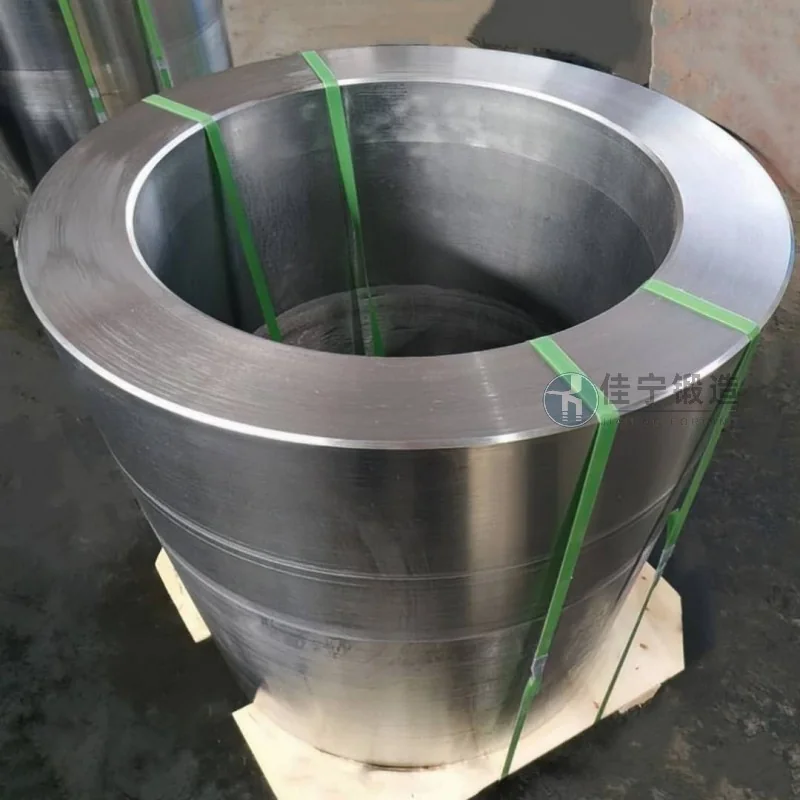
发动机飞轮齿圈锻造件:锻造件产品线覆盖多种外径、内径与截面形状的齿圈毛坯。公司可根据客户图纸或样品开模定制,通过自由锻、胎模锻与模锻等多种方式成型,锻件尺寸公差控制严格、加工余量小,能有效降低客户后续车削与滚齿成本。所有锻造件出厂前均经过硬度检测与尺寸复检,有助于较好满足图纸技术要求,较为适合主机配套与大批量采购。
发动机飞轮齿圈锻打件:锻打件以人工经验与设备精度相结合的锻打工艺见长,尤其适合小批量、多品种及特殊材质齿圈的定制生产。锻打过程中反复镦粗、拔长,充分打散原材料中的疏松与偏析,锻件致密度高、探伤合格率有支持。针对维修市场、改装需求以及特殊机型的齿圈更换,锦正锻造均可按需锻打,交期灵活、起订量友好,是经销商补货备货的可作为选择。
许多客户询价时最关心的问题是"飞轮齿圈锻件多少钱一件"。实际上,齿圈锻件并没有统一的市场价,其价格受多重因素综合影响。首先是材料成本:45钢、40Cr、42CrMo等不同材质价差明显,钢材行情波动也会直接传导到锻件报价;其次是规格参数:齿圈的外径、内径、高度、截面形状及单件重量决定了投料量与锻造难度,规格越大、精度要求越高,成本相应上升。
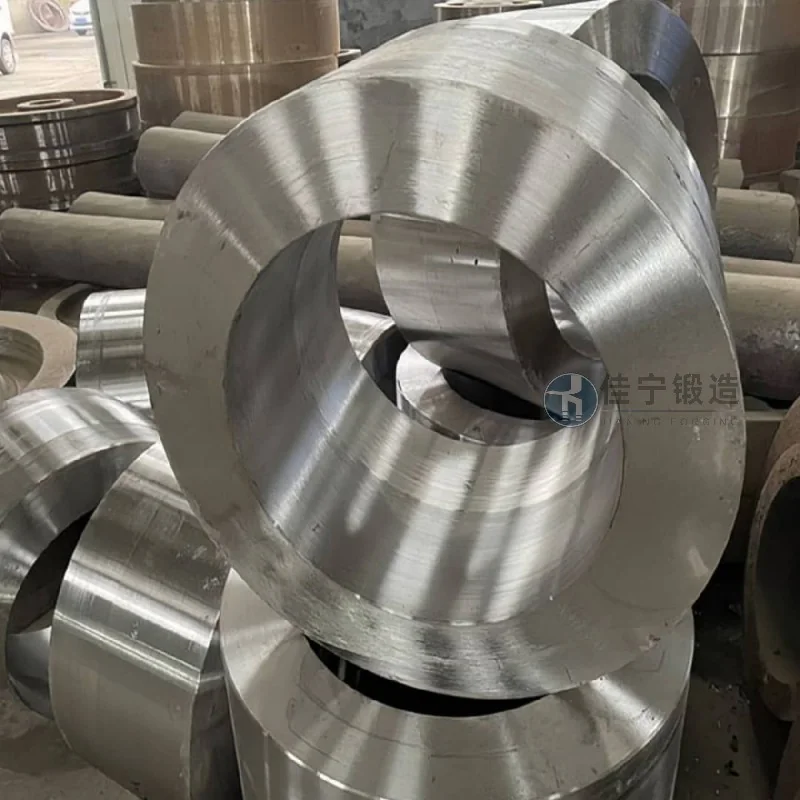
此外,工艺路线也是重要变量:是否需要碾环、开模模锻、正火调质、探伤检测、齿面淬火以及机加工程度,都会体现在最终价格中;采购数量、交货周期、包装与运输方式同样影响单价,批量越大,分摊的模具与生产成本越低。因此锦正锻造建议:客户提供图纸或样品、明确材质与数量后,由技术团队核算并给出较为准确报价。如需了解具体价格,欢迎随时致电13780709194(薛经理),我们将1时间为您测算。
选择飞轮齿圈锻件,首先要看材质与工艺是否匹配使用工况。发动机起动瞬间齿圈承受较大冲击扭矩,应优先选用锻造流线完整、组织致密的锻件,避免使用铸造件或劣质钢材产品;其次要核对尺寸精度与形位公差,特别是内孔与飞轮的配合过盈量、齿形参数是否与起动机齿轮匹配,这直接关系到装配质量与啮合噪声。
其次,要综合考察热处理状态与表面质量。合格的齿圈锻件应经过正火或调质处理,硬度分布均匀,齿面淬硬层深度达标;外观上不允许存在裂纹、折叠、过烧等锻造缺陷。采购时建议向供应商索取材质单、探伤报告与硬度检测记录。选择产品时要综合考虑质量、价格、交期与售后等多方面因素,切忌单纯追求低价——齿圈虽小,却是发动机起动的"1道关口",一旦失效会导致打齿、飞轮损伤甚至整机停机,得不偿失。
厂家选择直接决定了采购的稳定性,建议从四个维度考察:一看生产装备,是否配备中频加热炉、碾环机、锻锤或压力机以及热处理、检测设备的完整工序;二看质量体系,是否有规范的来料检验、过程控制与出厂检测流程;三看行业经验,是否有同类机型的配套或供货案例;四看服务能力,能否支持来图来样定制、小批量试单以及快速的售后响应。
山东锦正锻造有限公司在上述方面均具备应用特点。公司地处山东聊城,原材料采购与物流运输十分便利;生产端拥有成熟的锻造与热处理产线,工程师团队可依据客户图纸快速评审工艺并开模试制;质检环节对每批次产品进行硬度、尺寸与探伤抽检,不合格品绝不出厂。凭借性价比高、交期稳定、定制灵活的市场口碑,锦正锻造已成为众多发动机配套企业与经销渠道长期信赖的锻件供应商。
服务热线
微信咨询
回到顶部